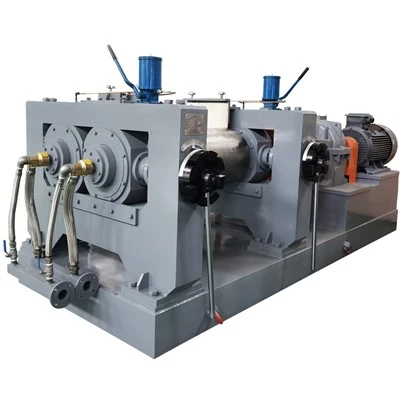
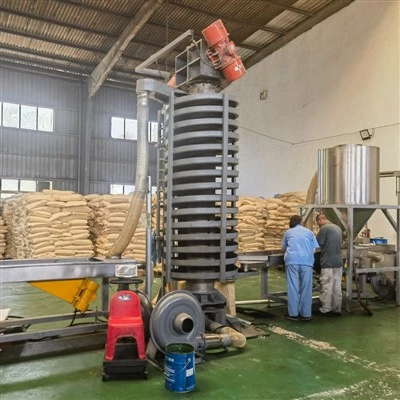
Kauçuk işleme oyunundaysanız, kauçuk karıştırma değirmeni makinesinin operasyonunuzun omurgası olduğunu bilirsiniz; bundan kaçış yoktur. Ancak besleme sisteminiz gecikirse, tüm hattınız yavaşlayacak, kalite düşecek ve muhtemelen ihtiyaç duyduğunuzdan çok daha fazla malzemeyi israf edeceksiniz. Yıllar boyunca her boyuttaki kauçuk fabrikasındaki bu baş ağrılarını gidermek için çalışmış bir makine tedarikçisi olarak, besleme kurulumunuzu bir üst düzeye çıkarmak için test ettiğimiz (ve kanıtladığımız) gerçek, eyleme geçirilebilir düzeltmeleri size anlatayım. Size unutacağınız bir jargonla vurmak için burada değilim; sadece işe yarayan basit şeyler.
Öncelikle gerçekçi olalım: Kötü bir besleme sistemi sadece kauçuk bileşiklerinin değirmene boşaltılması anlamına gelmez. Bu, tutarsız ilerleme oranları, malzeme israfı, işçi yorgunluğu ve hatta birisinin yapışkan kauçuğu bir plan olmadan dökmek için acele etmesi durumunda güvenlik riskleri anlamına gelir. 2024'te bitkilerin hala kovalarla elle beslendiğini gördüm ve bu, küçük gruplar için işe yarasa da, büyük çalışmalar için saatli bir bomba. İyi haber mi? Çoğu yükseltme, tam bir revizyon gerektirmez; yalnızca mevcut olana yönelik hedefli ayarlamalar veya doğrudan mevcut hattınıza takılan küçük eklentiler gerektirir.
Temel bilgilerle başlayalım: malzeme taşıma. Ham kauçuk balyalarını veya önceden tartılmış bileşiği İki Rulolu Kauçuk Açık Karıştırma Değirmenine besliyorsanız (buradan kontrol edin: /rubber-machinery/two-roll-rubber-open-mixing-mill.html), muhtemelen çok kalın, düzensiz kesilmiş veya her yüzeye yapıştıracak kadar yapışkan balyalarla uğraşıyorsunuz demektir. Beslenme öncesi hazırlığınızı yükseltmenin buradaki isimsiz kahraman olduğunu gördük. Örneğin, ayarlanabilir bıçak aralıklarına sahip küçük bir balya ayırıcının eklenmesi, büyük balyaları daha değirmenin besleme kanalına çarpmadan önce tekdüze parçalara ayırır. Artık balyaları manüel olarak ayırmaya gerek yok, artık besleme silindirlerinin üzerinden kayan ve sıkışan parçalar yok. Bu küçük adım tek başına çoğu müşterimiz için hazırlık süresini %15-20 oranında kısaltır ve besleme sistemi revizyonlarıyla karşılaştırıldığında son derece düşük maliyetlidir.
Burada bir başka büyük sorun da yem tutarlılığının kontrol edilmesidir. Değirmeninizin bir noktasında çok fazla kauçuk oluyor, diğerinde ise yetersiz kalıyorsa, eşit olmayan sıcak noktalar, az karışan alanlar ve hatta belki yuvarlanma kayması gibi sorunlarla karşılaşacaksınız. Müşterilerimizin eski statik besleme kanallarını değişken hızlı titreşimli besleyicilerle değiştirdiklerini gördük ve fark gece ve gündüzdü. Bu besleyiciler, değirmenin besleme silindirlerinin tam ortasına sabit ve düzgün bir malzeme akışı sağlamak için ayarlanabilir titreşim seviyeleri kullanır. En iyi kısım? Bunları değirmeninizin kontrol paneliyle senkronize edebilirsiniz; böylece değirmen daha hızlı karışıyorsa besleyici de otomatik olarak hızlanır. Artık aşırı yükleme veya aç bırakılan rulolar yok. Dahili karıştırıcı kullanan tesisler için de bu durum geçerlidir; kurulumu açık değirmen yerine karıştırıcının girişine besleme yapacak şekilde uyarlamanız yeterlidir. Dahili karıştırıcılardan bahsetmişken, o tarafı da yükseltmek istiyorsanız, Aşınmaya Dirençli Alaşım Tipi Dahili Mikserimize göz atın: /rubber-machinery/wear-dirençli-alaşım-tip-internal-mixer.html-it, ayarlanmış bir besleme sistemiyle mükemmel şekilde eşleşir.
Şimdi malzemeye özel ayarlamalar hakkında konuşalım, çünkü kauçuk tuhaf bir şekilde yapışkan bir malzemedir, değil mi? Geri kazanılmış kauçuk veya toz katkı maddeleri (kauçuğun dayanıklılığı için gerekli olan karbon siyahı gibi) besliyorsanız, doğru şekilde yapmadığınız takdirde toz işleme tam bir kabusa dönüşür. Çok fazla tesisin toz için açık kanallar kullandığını gördük; bu da havada toz birikmesine, malzeme israfına ve tutarsız oranlara yol açıyor. Buradaki çözüm, ilave ağırlığı gerçek zamanlı olarak ölçen yük hücrelerine sahip, toz geçirmez bir burgu besleyicidir. Bu helezonlar, tozu doğrudan ana kauçuk akışına besler, böylece her seferinde kesin, tekrarlanabilir oranlar elde edersiniz. Artık son partide ne kadar karbon siyahı eklediğinizi tahmin etmenize gerek yok, vardiya sonunda duvarlardaki tozları temizlemenize gerek yok. Buna geçiş yapan müşterilerimiz için katkı maddesi atığı ortalama %10 oranında düştü; bu, ayda tonlarca bileşiğin üstesinden geldiğinizde hızlı bir şekilde artıyor. Ve eğer sıvı katkı maddelerini (plastikleştiriciler veya kürleme maddeleri gibi) birleştiriyorsanız, besleyici kurulumuna küçük bir hassas pompa eklemek, yük hücrelerinizle çok basit bir senkronizasyon işlemidir ve siz altınsınız.
Bekle, ya vidalı boşaltma yoğurma kurulumlarıyla uğraşıyorsan? Bu makinelerin kendi besleme tuhaflıkları var, değil mi? Vidalı Boşaltımlı Yoğurma Makineniz (buradan daha fazla bilgi alabilirsiniz: /rubber-machinery/screw-discharge-kneading-machine-factory.html), kauçuğun çok yoğun veya topaklaşması nedeniyle beslemede sorun yaşıyorsa, bir ön koşullandırma adımı önermeye başladık: kauçuğu ana yoğurma odasına çarpmadan önce hafifçe ön ısıtan ve yoğuran küçük, tek vidalı bir ekstruder. Bu, topakları kırar, malzemeyi daha esnek hale getirir ve vidaya sorunsuz bir şekilde beslenmesini sağlar. Bu çok büyük bir eklenti değil ama birlikte çalıştığımız vidalı yoğurma müşterilerinin yaklaşık %80'i için besleme sorunlarını düzeltti.
Operatör girdisi ve güvenlik nedeniyle de uyumayın; çünkü bir besleme sistemi yalnızca onu çalıştıran kişilerin onu nasıl kullanacağını bilmesi durumunda çalışır. Operatörlerin zamandan tasarruf etmek için aşırı yükleme yapması veya kalibrasyon kontrollerini atlaması durumunda en iyi besleyici kurulumunun bile başarısız olduğunu gördük. Yani, birinci adım: operatörün besleme hızlarının parti tablosuyla eşleştiğini doğruladığı, kanaldaki herhangi bir malzeme birikimini temizlediği (buradaki küçük bir yığın tüm akışı bozabilir) ve besleyici ile değirmen arasındaki senkronizasyonun çalıştığından emin olduğu günlük 5 dakikalık bir kontrol ayarlayın. İkinci adım: Erişilmesi kolay ancak atlatılması zor güvenlik korumaları ekleyin; artık operatörlerin sıkışmayı gidermek için besleme alanına erişmesine gerek kalmayacak. Ayrıca makine teslimatımızın bir parçası olarak temel operatör eğitimi de sunmaya başladık çünkü birçok tesis, ekiplerinin değirmen hakkında her şeyi bildiğini varsayıyor ancak besleme özel bir beceridir.
Şimdi daha büyük yükseltmelere geçelim; eğer ince ayarların ötesine geçmeye hazırsanız, yatırımın değeri nedir? Otomasyondan konuşalım. Küçük partiler için manuel besleme işe yarar, ancak 7/24 çalışıyorsanız tutarlılık açısından otomatik besleme tartışılamaz. Müşteriler için balya bölücüleri, titreşimli besleyicileri, toz helezonlarını, yük hücrelerini ve hatta balyaları beslemeden önce tam ağırlıklara kesen sayısal kontrollü kauçuk kesme makinesini (buraya bakın: /rubber-machinery/numerical-control-rubber-cutting-machine.html) birleştiren tam otomatik besleme hatları kurduk. NC kesici, balya boyutunda tahmin yürütmeyi ortadan kaldırır; 40 lb'ye ihtiyacınız varken artık 50 lb'lik bir balyaya gerek kalmaz, bu da besleme oranlarını ve israfı karıştırır. Otomatik hatlar tüm bu parçaları merkezi bir kontrol sistemiyle senkronize eder, böylece bir işçi parti numarasını girer ve gerisini tüm besleme kurulumu halleder. Malzeme tasarrufu ve arıza süresinin azalması nedeniyle bunların yatırım getirisi çoğu orta ölçekli tesis için genellikle 12-18 aydır.


Durun, müşterilerin her zaman yaptığını gördüğümüz yaygın hatalara geri dönelim. Birincisi, besleyici kapasitesinin değirmenle eşleştirilmemesi. Eğer 100kg/saatlik bir değirmeniniz varsa, 200kg/saatlik bir besleyici takmayın; asla doğru şekilde kullanamazsınız ve sıkışmalara neden olur. İkincisi, besleyici parçalarındaki aşınma ve yıpranmayı göz ardı etmek. Kauçuk endüstrisi çok yapışkandır; aşındırıcı malzemeler titreşimli besleme tepsilerini, burgu bıçaklarını ve olukları hızla aşındırır. Arıza süresini azaltmak için yüksek aşınan parçaların (oluklar için sertleştirilmiş çelik, yapışkan kauçuk için gıda sınıfı kaplamalı tepsiler gibi) kullanılmasını öneririz. Bir müşterimiz bunu atladı ve besleme tepsisini her 3 ayda bir değiştirmek zorunda kaldı; Doğru malzemelere geçildikten sonra 18 ay dayandı. Bu, yalnızca doğru parçaların seçilmesiyle yılda 10 bin dolardan fazla tasarruf demektir.
Başka bir şey: malzeme sıcaklığı. Gelen kauçuğunuz çok soğuksa serttir, kesilmesi zordur ve düzgün bir şekilde beslenmez. Çok sıcaksa yapışkan olur ve besleme kanalını tıkayabilir. Besleme hattına besleyiciyle senkronize olan küçük bir sıcaklık sensörü eklemek, titreşim hızını ayarlamanıza, hatta küçük bir ısıtma elemanı (soğuk malzeme için) veya soğutma (sıcak için) eklemenize olanak tanır. Kauçuğu soğuk depolarda uzun süre depolayan tesislerde bu besleme sorunlarının çözüldüğünü gördük; artık bölünmeyen donmuş balyalarla mücadele yok.
Bazılarınızın ne düşündüğünü biliyorum: "Bu çok gibi görünüyor. Zahmete değer mi?" Bunu gerçek sayılara koyalım. Eski bir besleme sistemine sahip tipik bir kauçuk fabrikası, tutarsız partiler, sıkışmalar ve aşırı/eksik besleme nedeniyle malzemenin %8-12'sini israf eder. Yılda 1000 ton kauçuk işleyen bir tesis için bu, 80-120 ton israf anlamına gelir; ton başına 1.500 dolar, bu da yılda 120 bin ila 180 bin dolar boşa gider. Bahsettiğim düzeltmeler (ön besleme hazırlığı, değişken besleyiciler, yük hücreleri) genellikle hat başına 20 bin ila 50 bin dolar arasındadır, yani bunu 3-6 ay içinde geri alırsınız. Bu bir tahmin değil; bunlar müşterilerimizin gerçek raporlarından alınan rakamlardır.
Peki nereden başlayacağınızdan emin değilseniz? Her şeyi aynı anda yükseltmeye çalışmayın. Besleme sistemi denetimi yapın: hattınızda dolaşın, sıkışmaların nerede olduğunu takip edin, malzeme israfını ölçün, operatörlerinizle onları en çok neyin sinirlendirdiği hakkında konuşun. Çoğu zaman en büyük düzeltme, bir balya ayırıcı veya basit bir titreşimli besleyici eklemek gibi en küçük çözümdür. Küçük bir lastik fabrikamızın, eski elle beslemeli kanalını 3 bin dolarlık titreşimli besleyiciyle değiştirerek besleme sorunlarını çözmesini sağladık ve aylık atık miktarı 10 ton azaldı. Kolay.
Günün sonunda kauçuk karıştırma değirmeni makinenizin besleme sistemi, tutarlı, yüksek kaliteli kauçuk bileşiklerine açılan kapıdır. İster küçük bir tesis, ister 7/24 büyük bir işletme işletiyor olun, ihtiyaçlarınıza uygun bir yükseltme vardır; tekerleği yeniden icat etmenize gerek yoktur. Bir sonraki adıma geçmeye hazırsanız veya yalnızca özel kurulumunuz için neyin işe yarayacağı hakkında sohbet etmek istiyorsanız ekibimiz yardıma hazırdır. Küçük iki silindirli kurulumlardan büyük dahili karıştırma hatlarına kadar her türlü değirmenle çalıştık ve besleme sisteminizin sizin için çalışmasını sağlamak için sizi doğru araçlara yönlendirebiliriz (burada sunduğumuz Kauçuk Karıştırma Değirmeni Makinesi serisi gibi: /rubber-machinery/rubber-mixing-mill-machine-factory.html). Kötü besleme kurulumunun operasyonunuzu aksatmasına izin vermeyin; hattın sorunsuz çalışmasını sağlayalım.
Referanslar
- Kauçuk ve Plastik Haberleri. (2023). "Karıştırma Değirmeni Verimliliği için Besleme Sistemlerini Optimize Etme." Uluslararası Kauçuk Teknolojisi Dergisi, 18(2), 45-52.
- Makine Tasarımı. (2022). "Malzeme Taşıma İyileştirmeleri Kauçuk İşleme Tesislerinde Atığı Azaltır." Endüstri Çözümleri Raporu, 12(4), 19-24.
- Amerikan Kauçuk Üreticileri Birliği. (2024). "Kauçuk Karıştırma İşlemlerinde Besleme ve Hazırlamaya Yönelik En İyi Uygulamalar." ARMA Teknik Bülten #7, 1-11.
- Endüstriyel Makinelerde Aşınma Trendleri. (2023). "Kauçuk İşleme Ekipmanları için Yüksek Aşınmaya Dayanıklı Malzeme Seçimi." Endüstriyel Bakım Dergisi, 29(1), 31-37.
- Bugün Otomasyon. (2023). "Otomatik Besleme: Orta Ölçekli Kauçuk Fabrikaları için Yatırım Getirisi." Endüstriyel Otomasyon Örnek Olay İncelemeleri, 5(3), 12-18.